
 Baca Lebih Lanjut


 Dapatkan Penawaran
Kategori Produk
Kategori BARU
Hubungi kami
Hubungi Kami
Kami mengkhususkan diri dalam penelitian, pengembangan dan pembuatan kabel dan kabel listrik.
 +86-21-57560276
Standar Mutu untuk Pembuatan Skid Terintegrasi Bioproses: Panduan Praktis
Mengapa Standar Kualitas Penting dalam Pembuatan Skid Bioproses
Skid bioproses yang lolos inspeksi visual mungkin masih gagal beroperasi jika kualitas produksinya tidak terdokumentasi atau tidak terkontrol. Dalam praktiknya, standar kualitas untuk pembuatan skid terintegrasi bioproses bukanlah inspeksi tunggal; itu adalah serangkaian persyaratan yang mengatur desain, pemilihan material, pengelasan, pengujian, dan bukti di balik setiap langkah pekerjaan. Ketika standar ini diterapkan secara konsisten, skid akan dilengkapi dengan catatan yang dapat dilacak yang mendukung instalasi, commissioning, dan validasi proses.
Skid bioproses saat ini mengintegrasikan perpindahan panas, kontrol suhu, pembersihan, dan distribusi cairan ke dalam satu kerangka. Integrasi tersebut meningkatkan konsekuensi pengerjaan yang buruk karena satu cacat las dapat mengkontaminasi batch atau menyebabkan penundaan yang mahal. Pabrikan yang membangun dengan standar yang diakui seperti panduan ASME BPE dan GMP mengurangi risiko ini di setiap tahap produksi. Seperti yang dijelaskan di kami profil perusahaan , orientasi kualitas ini merupakan bagian dari kemampuan teknik dan manufaktur yang lebih luas.
Standar Inti untuk Pembuatan Skid Terintegrasi Bioproses
Beberapa standar membentuk profil kualitas selip. ASME BPE menyediakan kerangka kerja terlengkap untuk desain dan fabrikasi peralatan bioproses yang higienis. Peraturan GMP menambahkan persyaratan untuk dokumentasi, manajemen risiko, dan validasi. Peraturan peralatan tekanan Eropa dapat diterapkan pada pipa selip dan kapal, sementara peraturan integritas data mengatur sistem kontrol otomatis.
| Standar | Fokus Kualitas | Dampak Manufaktur |
|---|---|---|
| ASME BPE | Desain higienis, bahan, permukaan akhir, pengelasan, inspeksi | Menetapkan persyaratan dimensi, las, dan kekasaran permukaan yang mengatur fabrikasi. |
| GMP UE / ICH Q10 | Sistem mutu, manajemen risiko, dokumentasi, validasi | Mendefinisikan harapan untuk ketertelusuran, pengendalian perubahan, dan bukti. |
| PED 2014/68/UE | Keamanan peralatan tekanan | Mengklasifikasikan rakitan dan komponen skid ke dalam kategori keselamatan yang memerlukan pengujian tertentu. |
| FDA 21 CFR Bagian 11 | Catatan elektronik dan tanda tangan | Berlaku ketika sistem kontrol merekam data atau menjalankan urutan otomatis. |
Standar-standar ini seringkali tumpang tindih. Skid yang dibuat dengan las dan penyelesaian permukaan yang sesuai dengan ASME BPE memenuhi persyaratan fisik, sedangkan struktur data dan dokumentasi GMP memastikan kualitasnya dapat ditunjukkan kepada inspektur. Untuk gambaran umum tentang teknologi di balik sistem ini, baca artikel kami di apa itu skid terintegrasi bioproses dan mengapa hal itu penting .
Pemilihan Material, Permukaan Akhir, dan Desain Higienis
Permukaan kontak yang dibasahi pada skid bioproses tidak boleh melarutkan, menimbulkan korosi, atau memerangkap produk. Inilah sebabnya pemilihan material dan penyelesaian permukaan merupakan gerbang kualitas, bukan pilihan insidental.
Persyaratan Baja Tahan Karat
Kebanyakan skid bioproses menggunakan baja tahan karat 316L untuk bagian yang dibasahi. Kandungan karbon yang rendah mengurangi sensitisasi selama pengelasan, menjaga ketahanan terhadap korosi. Setiap batch produksi harus memiliki sertifikat material, dan sertifikat tersebut harus dapat ditelusuri ke nomor panas dan ke komponen yang dipasang di skid. Beberapa proses pada suhu yang lebih tinggi atau dengan media yang mengandung klorida mungkin memerlukan paduan yang lebih tahan korosi seperti baja tahan karat 904L atau dupleks, namun 316L tetap menjadi dasar untuk penggunaan biofarmasi.
Permukaan Akhir dan Kebersihan
Kekasaran permukaan secara langsung mempengaruhi kemampuan bersih. Untuk permukaan yang dibasahi, persyaratan umumnya adalah Ra tidak melebihi 0,4 μm untuk pemolesan mekanis dan Ra tidak melebihi 0,4 μm setelah pemolesan listrik. Pemasok harus menyediakan pengukuran permukaan akhir dari profilometer yang dikalibrasi. Dalam praktiknya, nilai diverifikasi pada bagian produksi, bukan pada kupon, dan laporan harus menunjukkan lokasi pengukuran. Untuk perpipaan kritis, inspeksi borescope melengkapi data permukaan akhir dengan mengungkap perubahan warna atau kontaminasi las internal.
Detail Desain Higienis
Kaki yang mati adalah sumber risiko kontaminasi yang paling umum pada selip. Standar seperti ASME BPE menentukan rasio L/D yang dapat diterima untuk cabang, dan perakit yang berorientasi pada kualitas akan merancang sistem untuk meminimalkan atau menghilangkan zona stagnan. Kemiringan minimal 1–2% ke arah titik pembuangan, katup yang terbungkus penuh, dan sambungan penjepit yang higienis merupakan hal yang wajar. Ketika proses menuntut pemisahan mutlak antara utilitas dan produk, a penukar panas lembaran tabung ganda sanitasi biasanya dipilih untuk aplikasi berintegritas tinggi.
 Produsen Penukar Panas DTS (Double Tube Sheet) Sanitasi Kustom, Pabrik Shiloc (Shanghai) Industrial Trading Co., Ltd. Adalah Produsen Penukar Panas DTS (Double Tube Sheet) Sanitasi Kustom China, Pabrik, 1.... Lihat Produk →
Pengendalian Mutu Pengelasan dan Fabrikasi
Pengelasan adalah tempat kualitas selip menang atau kalah. Permukaan akhir yang dipoles tidak dapat menyembunyikan pengelasan internal yang tidak lengkap atau zona yang terkena panas yang memerangkap bakteri. Inilah sebabnya mengapa prosedur yang memenuhi syarat dan pengelasan yang terdokumentasi sangat penting.
Kualifikasi dan Pengendalian Prosedur
Semua tukang las harus memenuhi syarat sesuai kode yang diterima, seperti ASME Bagian IX atau ISO 9606. Sebelum produksi dimulai, pabrikan harus menetapkan Spesifikasi Prosedur Pengelasan (WPS) dan Catatan Kualifikasi Prosedur (PQR). Pengelasan orbital lebih disukai untuk pipa dengan lubang kecil dan sambungan pipa berulang, karena memberikan kontrol busur berulang dan penetrasi penuh dengan variasi manual minimal. Setiap lasan harus diidentifikasi dalam peta las sehingga catatan fabrikasi, hasil inspeksi, dan identifikasi tukang las dapat dihubungkan dengan lokasi yang tepat.
Pengujian Inspeksi dan Perakitan
Inspeksi visual saja tidak cukup untuk pengelasan yang higienis. Pemeriksaan borescope pada permukaan bagian dalam, pengukuran ferit, dan pengujian penetran pewarna jika diperlukan merupakan bagian dari rencana kualitas yang kuat. Setelah pengelasan, seluruh rakitan skid, termasuk perpipaan, penukar panas, dan katup, harus diuji tekanannya. Uji tekanan memverifikasi integritas mekanis dan menyoroti titik kebocoran pada fitting dan gasket. Untuk perakitan lengkap komponen perpindahan panas dan kontrol suhu, pengujian secara keseluruhan sistem lebih dapat diandalkan daripada pengujian komponen secara terpisah. Banyak vendor sekarang membangun unit selip perpindahan panas bioproses cerdas , di mana sistem lengkap dapat diuji sebelum pengiriman.
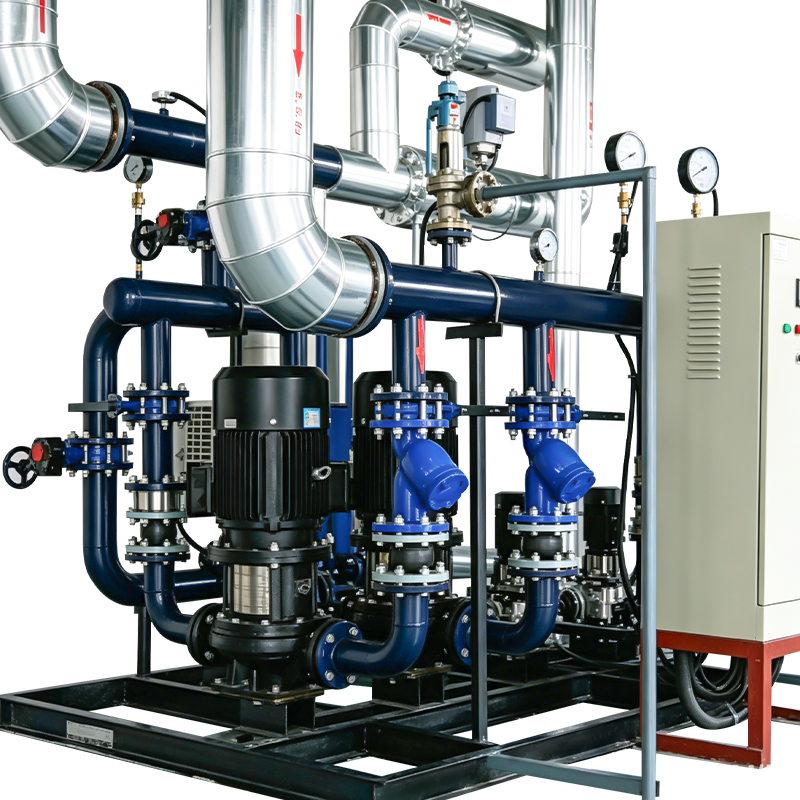 Produsen Skid/Unit Perpindahan Panas Bioproses Cerdas Kustom, Pabrik Shiloc (Shanghai) Industrial Trading Co., Ltd. Adalah Produsen Skid/Unit Perpindahan Panas Bioproses Cerdas Kustom China, Pabrik,... Lihat Produk →
Pengujian Penerimaan Pabrik dan Pengujian Penerimaan Lokasi
Uji penerimaan pabrik (LEMAK) adalah titik pertama di mana selip harus membuktikan kesesuaiannya dengan spesifikasi yang disepakati. Ini juga merupakan kesempatan terbaik bagi pembeli untuk mengetahui masalah sementara produsen masih dapat memperbaikinya dengan cepat.
FAT yang terstruktur dengan baik mencakup pemeriksaan visual dan dimensi, peninjauan sertifikat material, verifikasi kalibrasi, simulasi logika kontrol, pengujian I/O, pemeriksaan fungsi alarm dan keselamatan, serta peninjauan catatan pengelasan dan penyelesaian permukaan. Jika skid mencakup otomatisasi, urutan kontrol harus dijalankan berdasarkan nilai proses yang disimulasikan untuk memastikan bahwa kontrol pompa, katup, dan pemanas merespons dengan benar.
| Tahap Tes | Pemeriksaan Umum | Mengapa Itu Penting |
|---|---|---|
| FAT | Verifikasi dimensi, ketertelusuran material, dokumen las, simulasi logika kontrol, hasil uji tekanan | Menyelesaikan masalah sebelum pengiriman, mengurangi risiko pemasangan. |
| Sabtu | Verifikasi sambungan, uji kebocoran, kalibrasi ulang sensor, komunikasi dengan sistem kendali pembangkit | Mengonfirmasi kinerja selip di lingkungan akhir dengan utilitas nyata. |
| Performa dijalankan | Simulasi proses atau pengisian media, stabilitas setpoint, penanganan alarm | Menghasilkan bukti yang mendukung validasi formal. |
Laporan FAT menjadi bagian dari catatan kualitas. Selama SAT, pabrikan harus memeriksa ulang parameter penting setelah pengangkutan dan pemasangan, karena getaran dan tali-temali dapat menggeser item dari kalibrasi pabriknya.
Dokumentasi: Tulang Punggung Kualitas Skid
Untuk pengguna yang diatur GMP, selip tanpa dokumentasi lengkap berarti tidak patuh, terlepas dari seberapa baik kinerjanya. Perangkat keras fisik dan jejak kertas harus sama persis.
Minimal, kumpulan dokumentasi harus mencakup diagram proses dan instrumentasi (P&ID), skema kelistrikan, diagram arsitektur kontrol, daftar I/O, bill of material dengan sertifikat material, peta las dan log las, laporan pengujian tekanan, laporan pengujian non-destruktif, catatan penyelesaian permukaan, sertifikat kalibrasi, dan gambar rakitan. Untuk selip otomatis, dokumentasi sistem kontrol harus menjelaskan logika perangkat lunak, titik setel alarm, dan fungsi pencatatan data.
Dokumentasi ini membantu pengguna menyelesaikan kualifikasi instalasi (IQ) dan kualifikasi operasional (OQ) dengan lebih efisien. Ini juga mendukung modifikasi selanjutnya, karena gambar yang dibuat dan riwayat revisi menunjukkan dengan tepat apa yang diubah dan alasannya. Jika produsen tidak dapat memberikan bukti yang dapat ditelusuri, sistem mutu tidak efektif.
Bagaimana Mengevaluasi Kemampuan Kualitas Produsen Skid
Daripada mengandalkan materi pemasaran, evaluasilah pengendalian kualitas spesifik yang ada. Pertanyaan-pertanyaan berikut ini merupakan titik awal praktis bagi tim pengadaan, teknisi, dan personel penjaminan mutu.
- Mintalah untuk melihat manual mutu dan sertifikasi apa pun yang relevan dengan pembuatan skid, seperti kepatuhan ISO 9001 atau ASME BPE.
- Verifikasi bahwa prosedur pengelasan dan tukang las memenuhi syarat untuk ASME Bagian IX atau setara, dan mintalah contoh peta las dan PQR.
- Audit sistem ketertelusuran sertifikat material, terutama untuk komponen yang dibasahi dan bagian yang bertekanan.
- Tinjau protokol FAT sebelum produksi dimulai; itu harus menjelaskan tes, kriteria penerimaan, dan siapa yang akan menyaksikannya.
- Periksa dokumentasi otomasi pabrikan dan kemampuan integritas data, karena a unit kontrol suhu presisi untuk biofarmasi
 Unit Kontrol Suhu Presisi Khusus (TCU) Untuk Produsen Biopharma, Fac Shiloc (Shanghai) Industrial Trading Co., Ltd. Adalah Unit Kontrol Suhu Presisi Kustom (TCU) China Untuk Produsen Biofarma, Fakta... Lihat Produk → harus mencatat setpoint dan deviasi secara andal.
- Konfirmasikan proses kontrol perubahan untuk revisi desain dan modifikasi pasca pengiriman.
Kriteria ini tidak bersifat teoritis. Pabrikan yang dapat membagikan contoh aktual peta las, laporan FAT, dan pengukuran permukaan akhir kemungkinan besar akan memenuhi standar kualitas yang dibutuhkan proyek Anda.
Memilih Mitra Manufaktur dengan Sistem Mutu yang Tepat
Standar kualitas untuk pembuatan skid terintegrasi bioproses bersifat konkret: standar tersebut terdapat dalam laporan kekasaran permukaan, catatan pengelasan orbital, protokol FAT, dan dokumentasi yang dibuat. Skid yang dibuat sesuai standar ini memberikan keyakinan kepada pemilik bahwa pemasangan, commissioning, dan validasi akan dilanjutkan tanpa penundaan atau risiko kontaminasi yang tidak terduga.
Saat mengevaluasi pemasok, berikan perhatian yang besar pada proses kualitas manufaktur serta diagram proses yang menarik. Mintalah dokumentasi, tes saksi, dan bukti kendali. Di Shiloc, kami mengikuti disiplin yang sama di seluruh rangkaian peralatan selip bioproses dan perpindahan panas karena produk akhir hanya akan bagus jika bukti di baliknya. Jika Anda merencanakan proyek skid bioproses, hubungi tim teknik kami untuk mendiskusikan persyaratan kualitas Anda secara detail.
PRAV:Selip Terintegrasi Bioproses untuk Produksi Vaksin: Panduan Rekayasa dan Pembelian
BERIKUTNYA:Cara Berhasil Memvalidasi Skid Terintegrasi Bioproses untuk Biomanufaktur GMP
BERIKUTNYA:Cara Berhasil Memvalidasi Skid Terintegrasi Bioproses untuk Biomanufaktur GMP
Tertarik untuk bekerja sama atau ada pertanyaan?
Produk terkait


LINS yang direkomendasikan
✦
Sistem Skid CIP untuk Industri Makanan
Sistem Skid Proses
Sistem Skid Pengolahan Makanan
selip proses higienis untuk industri makanan
Sistem selip proses CIP untuk industri makanan
sistem selip proses otomatis untuk pemrosesan makanan
Alat Sterilisasi UHT Otomatis untuk Susu
Alat Sterilisasi UHT untuk Jus Buah
Sistem Pengolahan UHT untuk Produk Susu
Peralatan Pengolahan UHT untuk Susu Nabati
Mari Bekerja Sama Selamat Datang!
-

haikexin@haikexin.com
-
 +86-21-57560276
-
 No. 2819, Sihu Road,Fengxian District, Shanghai, China
Bergabunglah dengan Milis Kami
Hak Cipta © Shiloc (Shanghai) Industrial Trading Co., Ltd. Semua Hak Dilindungi Undang-undang.
Sistem Proses & Peralatan Untuk Produsen Makanan & Biofarmasi
